XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

Assemblage de packs de batteries 18650 vs. 21700 : considérations relatives aux équipements et aux procédés
November 09 , 2026
Les cellules 18650 et 21700 semblent interchangeables de loin, mais sur une ligne de production, elles se comportent comme des produits différents. Le diamètre et la longueur des cellules modifient la conception des supports, l'espacement, l'isolation, l'accès au soudage, le comportement thermique et les gabarits qui déplacent les cellules à travers chaque station. Ce guide explique ce qui change réellement entre l'assemblage de blocs-batteries 18650 et 21700, et ce que les équipes d'achat et d'ingénierie doivent confirmer avant de choisir l'équipement.
Les chiffres dans le nom d'une cellule cylindrique décrivent sa taille : une cellule 18650 a un diamètre nominal de 18 mm et une longueur de 65 mm, tandis qu'une cellule 21700 a un diamètre nominal de 21 mm et une longueur de 70 mm. Cette petite différence se propage à travers presque tous les gabarits sur une ligne d'assemblage. Les supports de cellules, les peignes d'espacement, les plateaux de tri, les gabarits de soudage, les outils de pressage et les contacts de test sont tous taillés pour une géométrie spécifique.
Les acheteurs supposent parfois qu'une ligne conçue pour un format cylindrique peut faire fonctionner l'autre avec un simple changement de programme. En pratique, les interfaces mécaniques doivent généralement être remplacées et revalidées. Plus le format de la cellule est fixé tôt, moins le projet nécessite de réusinage d'outillage.
Cela ne signifie pas qu'un fournisseur ne peut pas livrer les deux formats, cela signifie que la configuration doit être clairement spécifiée. Une ligne qualifiée de « cylindrique » sans taille de cellule, type de borne et topographie de bloc définis n'est pas encore une offre comparable.
Il s'agit dans les deux cas de cellules lithium-ion rondes utilisées dans les vélos électriques, les outils électroportatifs, le stockage d'énergie et les véhicules électriques légers. Les différences qui comptent pour la fabrication sont d'ordre physique et processuel plutôt que chimique :
| Facteur | 18650 | 21700 | Conséquence sur l'équipement |
|---|---|---|---|
| Diamètre de la cellule | Nominairement 18 mm | Nominairement 21 mm | Les alésages des supports, l'espacement et les logements des plateaux diffèrent |
| Longueur de la cellule | Nominairement 65 mm | Nominairement 70 mm | La hauteur d'empilement, les plaques d'extrémité et la course des contacts diffèrent |
| Nombre de cellules par pack | Généralement plus de cellules pour une capacité donnée | Généralement moins de cellules pour la même capacité | Modifie les points de soudure, le volume de tri et le temps de cycle |
| Courant et chaleur | Courant réparti sur un plus grand nombre de cellules en parallèle | Un courant plus élevé par cellule est courant | Influence le dimensionnement des barres omnibus, la qualité des joints et la conception thermique |
| Fixations et outillage | Ensemble de support et de gabarit de 18 mm | Ensemble de support et de gabarit de 21 mm | Changement d'outillage et re-validation nécessaires pour modifier le format |
| Applications typiques | Outils électroportatifs, vélos électriques, stockage, packs grand public | Vélos électriques, véhicules électriques légers, packs à plus haute énergie | La topologie du pack détermine la liste des stations, pas seulement la cellule |
Considérez ceci comme une comparaison générale, et non comme une spécification. La capacité, le taux de décharge, la forme des bornes et la chimie varient selon le fabricant et le modèle de cellule, et ce sont ces détails — et non seulement le nom du format — qui déterminent la conception finale du montage.
La cause la plus fréquente de défaillance prématurée d'un pack n'est pas la machine à souder, mais des cellules incohérentes. Avant d'être chargées dans les supports, les cellules doivent être mesurées et regroupées de sorte que les cellules connectées en parallèle présentent des caractéristiques étroitement appariées. La tension en circuit ouvert (OCV), la résistance interne (RI) et, si nécessaire, la capacité réelle de charge-décharge constituent les paramètres d'entrée habituels.
La durée de vie en cycles, la production de chaleur et la capacité utilisable sont toutes limitées par le groupe de cellules le plus faible d'un pack. Avec une cellule plus grande telle qu'une 21700, un nombre restreint de cellules supporte la charge, de sorte qu'une seule valeur aberrante a un effet proportionnellement plus important ; la tolérance de tri et la logique de mise en lots méritent donc la même attention que les paramètres de soudage.
Pour cette étape, l'équipement de tri et de test des cellules cylindriquesmesure et trie les cellules avant qu'elles n'atteignent les postes d'assemblage. Confirmez les conditions de test, la plage de mesure, le nombre de canaux et l'exportation des données avec le fournisseur — les résultats de classement ne sont utiles que s'ils sont enregistrés ultérieurement par rapport à l'identifiant du pack.
Confirmez également la manière dont les cellules triées sont manipulées physiquement. Les plateaux, les alimentateurs et les magasins doivent correspondre au diamètre et à la longueur des cellules ; une machine de tri configurée pour un format ne peut pas simplement être rechargée avec l'autre sans changer les guides et les contacts.
Les packs cylindriques sont construits autour d'un système de support ou d'entretoise qui fixe la position des cellules, maintient un jeu entre les cellules et fournit un acheminement pour les fils de détection et le refroidissement. Comme les cellules 18650 et 21700 diffèrent à la fois par leur diamètre et leur longueur, les supports sont des pièces spécifiques au format et non des consommables universels.
Un pack 21700 contenant des cellules moins nombreuses et plus grandes peut utiliser une disposition de support plus simple, mais le courant d'interconnexion et la concentration de chaleur y sont plus élevés. L'isolation et la distance de lignes de fuite doivent être examinées en fonction de la tension réelle du pack et des exigences du marché cible, et non copiées d'une conception 18650 antérieure.
L'interconnexion est le domaine où les deux formats divergent le plus visiblement en ce qui concerne l'équipement. Les cellules sont reliées en série et en parallèle avec des bandes de nickel, des barres d'interconnexion en cuivre ou des connecteurs composites assemblés par soudage par point par résistance ou soudage laser. Le nombre de points de soudure, la zone de soudure accessible et la tolérance thermique de la cellule évoluent tous en fonction de la taille de la cellule et de la topologie du pack.
Le soudage par point par résistance reste courant pour les pattes cylindriques parce qu'il est rapide et bien maîtrisé. Le soudage laser est souvent préféré pour les barres d'interconnexion et les liaisons à fort courant, car il produit une faible résistance de contact avec une zone affectée thermiquement réduite. Dans les deux cas, l'énergie de soudage, les paramètres de l'électrode ou du faisceau et la pression du montage doivent être qualifiés pour les matériaux spécifiques de la patte et de la barre d'interconnexion — le nickel, le cuivre et l'aluminium se comportent très différemment.
Lorsque des barres d'interconnexion ou des connexions en cuivre font partie de la conception, l'équipement de soudage laser pour pattes de batteries cylindriquesdoivent être évalués en fonction de la compatibilité des matériaux, du contrôle de la soudure et de l'accès aux outillages pour le pas de cellule réel. Demandez comment les paramètres de soudage sont enregistrés, car la résistance du joint et les enregistrements de soudure sont les premiers éléments examinés lors de l'investigation d'une défaillance sur le terrain.
Le contrôle de la chaleur mérite une attention particulière : un apport de chaleur excessif à proximité d'une borne de cellule peut endommager le joint d'étanchéité ou les composants internes. Un procédé de soudage qui fonctionne sur un modèle de cellule n'est pas automatiquement transposable à un autre, même au sein d'un même format nominal.
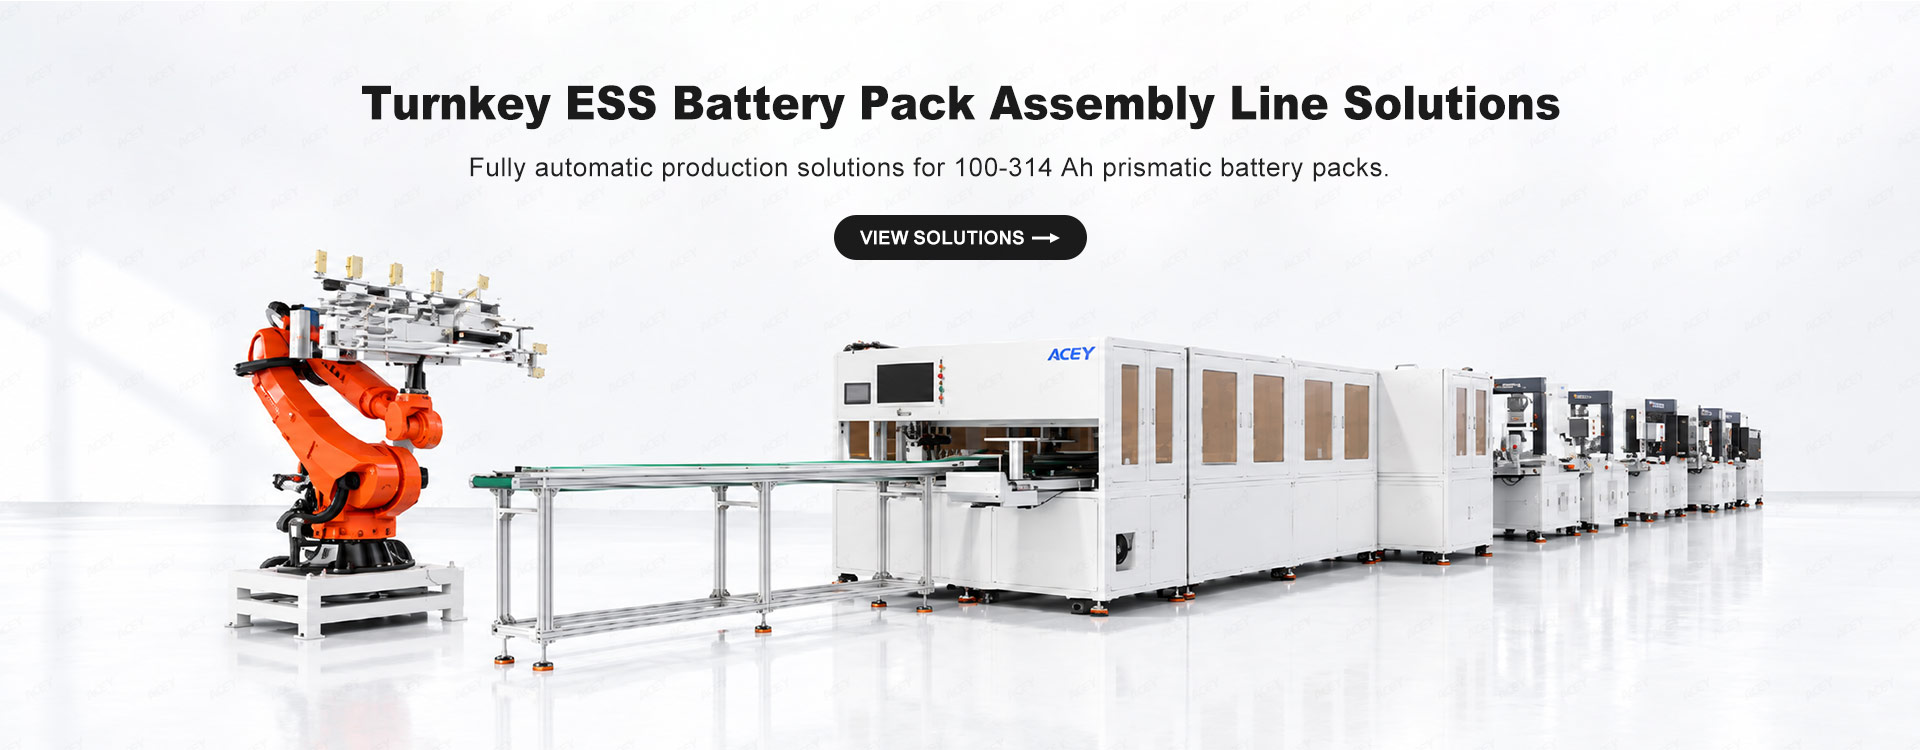
Une fois le format de cellule, la topologie du pack et la méthode d'assemblage fixés, la liste des postes peut être établie. Une ligne cylindrique enchaîne généralement le tri des cellules, le chargement des supports, le soudage, l'assemblage du BMS et du faisceau, l'isolation, la mise en boîtier, les tests de charge-décharge et l'étiquetage final en un seul flux.
Une ligne d'assemblage de packs de batteries 18650 est configurée autour d'outillages pour cellules rondes et de têtes de soudage, et peut couvrir plusieurs tailles cylindriques lorsque le jeu d'outillages et le périmètre de changement de série sont définis dans le cahier des charges. Confirmez les tailles de cellules réellement prises en charge par la gamme d'outillages proposée, et si le passage de l'une à l'autre nécessite un simple changement d'outillage ou une revalidation complète.
Le niveau d'automatisation est une décision distincte. Les postes semi-automatiques conviennent aux séries pilotes et aux conceptions de packs variées ; une ligne entièrement intégrée convient aux produits stables à grand volume où le flux de matériaux, le temps de cycle et la capture automatique des données sont essentiels. De nombreuses usines commencent en mode semi-automatique et ajoutent le transfert, l'inspection par vision et l'enregistrement des données à mesure que le volume augmente.
Lors de la comparaison des offres, demandez à chaque fournisseur de préciser le format de cellule, la topologie du pack et les conditions de test qui sous-tendent chaque chiffre de débit. Un nombre de packs par heure sans ces conditions n'est pas comparable d'une proposition à l'autre.
Les conceptions varient, mais une ligne d'assemblage de batteries cylindriques pratique suit ces étapes :
Omettre le classement ou les tests finaux est rarement acceptable pour un bloc commercial. Les deux étapes sont comparativement peu coûteuses sur la ligne et très coûteuses à compenser après l'expédition.
Utilisez le tableau ci-dessous pour vérifier si la liste des équipements d'un fournisseur couvre l'ensemble du flux et quels éléments dépendent du format.
| Étape | Type d'équipement | Fonction | Dépendance 18650 / 21700 |
|---|---|---|---|
| Classement des cellules | Testeur OCV-IR / système de classement par capacité | Mesure et trie les cellules en groupes appariés | Les contacts, guides et plateaux sont spécifiques à la taille |
| Chargement du support | Support de cellules / dispositif d'insertion | Positionne les cellules à un pas fixe | Le plus élevé — l'alésage et la hauteur d'empilement diffèrent |
| Interconnexion | Soudeuse par points / station de soudage laser | Joint les bandes et les barres omnibus aux bornes | Le pas de soudure et l'accès aux dispositifs diffèrent |
| Assemblage du BMS | Testeur BMS / station de faisceaux | Vérifie la détection, l'équilibrage et la protection | Dépend du nombre de séries et de la topologie du bloc |
| Contrôle de sécurité | Testeur d'isolement / diélectrique | Vérifie la résistance d'isolement avant la fermeture | Défini par la tension du bloc, et non par la taille de la cellule seule |
| Test du bloc | Testeur de charge-décharge / testeur complet | Effectue des cycles et valide le bloc terminé | Les plages de tension et de courant suivent la conception du bloc |
| Traçabilité | Numérisation de codes-barres/RFID et enregistrement des données | Lie les cellules, les soudures et les tests à chaque ID de bloc | Neutre par rapport au format, mais doit être spécifié tôt |
Après l'interconnexion, la carte BMS, les fils de mesure et les capteurs de température sont montés et vérifiés. Le BMS n'est pas un simple composant à installer : ses voies d'échantillonnage, sa fonction d'équilibrage et sa logique de protection doivent être contrôlées sur le pack assemblé avant la fermeture du boîtier.
Les tests de charge-décharge permettent ensuite de vérifier la capacité et le comportement de protection dans des conditions définies, tandis que des bancs de test complets contrôlent la tension, la température et les fonctions du BMS. Pour un pack 21700 comportant moins de cellules en parallèle, les écarts au niveau des cellules apparaissent plus rapidement, de sorte que la qualité du tri et la profondeur des tests sont étroitement liées.
Les contrôles de résistance d'isolement et de tenue diélectrique doivent être planifiés avant la mise sous boîtier, en particulier pour les packs à tension plus élevée. Confirmez les normes applicables sur votre marché cible ainsi que les modèles d'équipements spécifiques qui disposent de la certification requise — le certificat d'une machine ne couvre pas automatiquement l'ensemble d'une ligne.
La taille des cellules influe davantage sur l'équilibrage de la ligne que ne le pensent la plupart des acheteurs. Un pack 18650 contenant plus de cellules comporte davantage de points de soudure et de manipulations par pack ; un pack 21700 compte moins de cellules, mais exige souvent un courant plus élevé par joint et des contraintes thermiques plus strictes. Aucun de ces formats n'est automatiquement plus rapide.
Pour les clients à l'exportation, la ligne doit être en mesure de prouver ce qu'elle a fabriqué. Le scannage par code-barres ou RFID associe chaque lot de cellules à un identifiant de pack ; les résultats de tri, les paramètres de soudage, les contrôles d'isolement et les enregistrements des tests de cycle sont stockés sous cet identifiant. Cela facilite les audits clients, la gestion de la garantie et l'analyse des défaillances sur le terrain.
Spécifiez la capture de données dès le premier jour au lieu de l'intégrer ultérieurement. Soyez précis quant au périmètre : l'interface de données propre à une machine, une intégration logicielle optionnelle et un MES complet sont trois choses différentes — vérifiez ce que le devis inclut réellement et sous quel format les enregistrements peuvent être exportés.
Les fournisseurs ne peuvent dimensionner la ligne avec précision que si les données d'entrée sont claires. Préparez :
Grâce à ces éléments, un fournisseur peut proposer un flux de processus, une liste d'équipements, un périmètre d'outillage et une implantation réellement comparables d'une offre à l'autre.
Souvent oui, si le fournisseur définit la gamme de gabarits et la portée du changement de série au préalable. Les stations sont partagées, mais les supports de cellules, les plateaux de tri, les gabarits de soudage et les contacts de test sont spécifiques à la géométrie et nécessitent généralement un changement d'outillage ainsi qu'une revalidation lors du changement de format. Confirmez cela avant de commander plutôt que de supposer qu'un changement de programme suffit.
Les éléments les plus dépendants du format sont les supports et entretoises de cellules, les plateaux et guides de tri, les gabarits de chargement des supports, les gabarits de soudage et le pas de soudure, ainsi que les contacts de test. L'assemblage BMS en aval, les contrôles d'isolation et les tests de packs dépendent davantage de la tension et de la topologie du pack que du seul diamètre des cellules.
Le soudage par résistance par points est largement utilisé pour les languettes cylindriques et les bandes de nickel car il est rapide et bien établi. Le soudage au laser est souvent privilégié pour les barres omnibus et les joints à plus fort courant en raison d'une faible résistance de contact et d'une petite zone affectée thermiquement. Le bon choix dépend des matériaux des languettes et des barres omnibus, de la conception des joints, de la tolérance à la chaleur et de la surveillance de soudure requise.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Email : allen@xmacey.com
Tél : +8618950009155
Whatsapp : +8618950009155