XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

Catégories
Nouveau Blog
Comment assembler un bloc-batterie cylindrique : Guide des processus et des équipements
August 28 , 2026Comment assembler un bloc-batterie cylindrique : Guide des processus et des équipements
Les blocs-batteries cylindriques utilisés dans les outils électriques, les vélos électriques, les drones, les stations d'énergie portables et les systèmes de stockage d'énergie peuvent varier considérablement en termes de tension, de capacité et de structure, mais la plupart des lignes de production suivent une séquence d'assemblage similaire.
Les étapes principales comprennent le tri de la capacité des cellules, l'application de papier isolant, le tri par OCV et résistance interne, l'agencement des cellules, l'inspection de la polarité, le soudage par points, le test du BMS et l'installation , le test du bloc fini, l'emballage, le codage et le vieillissement par charge-décharge.
Ces processus peuvent être organisés sous forme de postes de travail hors ligne, d'une ligne semi-automatique ou d'une ligne de production entièrement automatisée.
Processus d'assemblage d'un bloc-batterie cylindrique
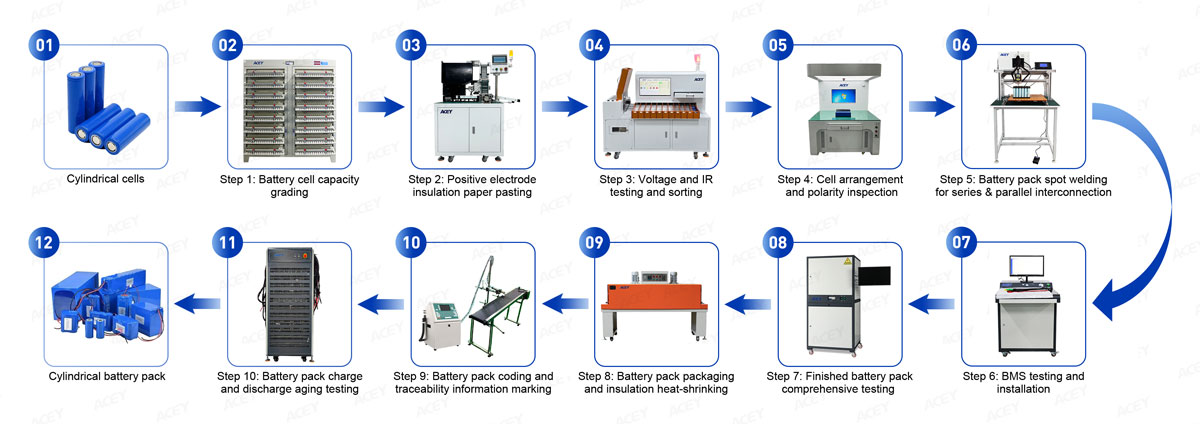
Tri de la capacité des cellules → Collage du papier isolant → Tri par OCV et ACIR → Agencement des cellules → Inspection de la polarité → Soudage par points → Test et installation du BMS → Test du bloc-batterie → Emballage et codage → Vieillissement par charge/décharge
Les premières étapes se concentrent sur la cohérence des cellules et leur agencement correct. Le soudage et l'assemblage du BMS établissent la connexion électrique du bloc, tandis que le test du bloc fini et le vieillissement sont utilisés pour vérifier la batterie assemblée avant l'expédition.
Composants principaux d'un bloc-batterie cylindrique
Un bloc-batterie cylindrique se compose principalement de :
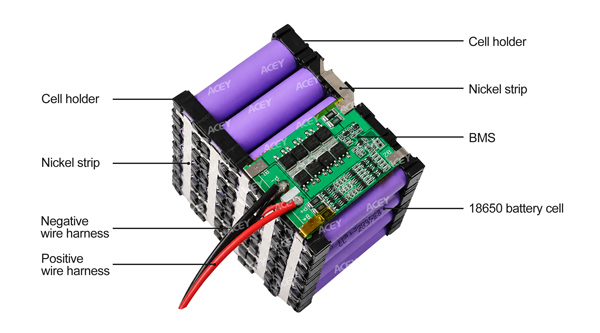
La connexion en série détermine la tension du bloc, tandis que la connexion en parallèle augmente la capacité et la capacité de courant.
Tailles de cellules cylindriques courantes et applications
Formats de cellules pris en charge
14500 · 18650 · 21700 · 26650 · 32650 · 32700 · 32140 · 33140
Chaque machine n'utilise pas le même outillage. Les gabarits, les supports de cellules et les mécanismes d'alimentation peuvent devoir être modifiés lorsque le diamètre, la hauteur ou la structure du bloc changent.
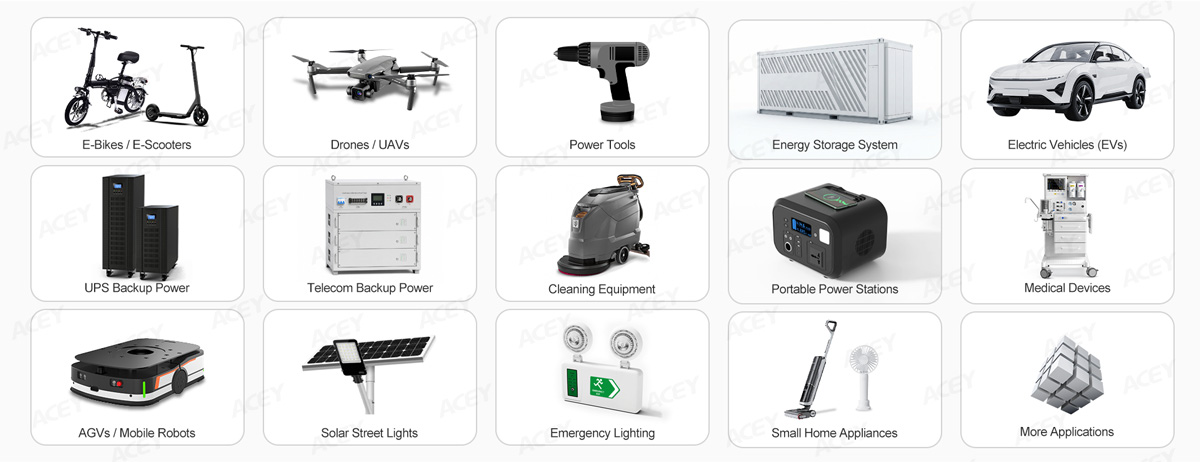
Applications typiques
Quel équipement est utilisé pour assembler un bloc-batterie cylindrique ?
Une installation de production complète peut inclure l'équipement suivant :
| Processus | Objectif | Équipement |
| Classement par capacité | Mesurer et regrouper les cellules par capacité | Machine de classement de cellules de batterie |
| Isolation | Appliquer du papier isolant sur la borne positive | Machine à coller le papier isolant |
| Tri OCV et ACIR | Regrouper les cellules par tension et résistance | Machine de tri de batterie |
| Inspection de polarité | Vérifier les bornes positive et négative du bloc | Machine de test de polarité CCD |
| Connexion électrique | Souder les bandes de connexion aux cellules | Machine de soudage par points pour bloc-batterie |
| Vérification du BMS | Tester les fonctions de la carte de protection | Testeur BMS |
| Test du bloc fini | Vérifier les performances du bloc assemblé | Testeur complet de batterie |
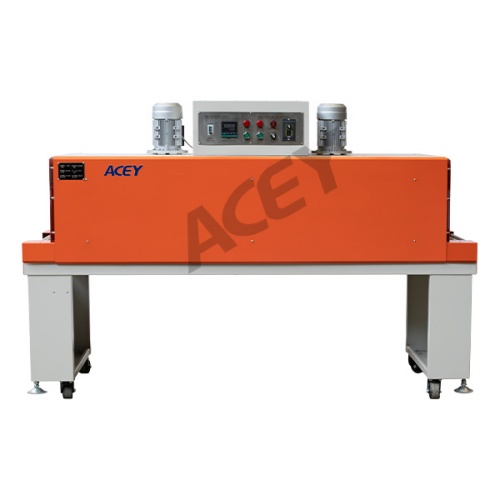
| Emballage | Appliquer un film thermorétractable | Machine thermorétractable |
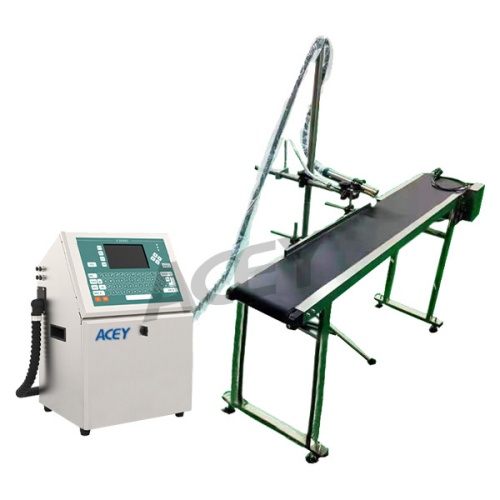
| Identification | Imprimer les informations sur le lot et le produit | Machine de codage |
| Vieillissement | Exécuter des cycles de charge-décharge | Testeur de vieillissement de bloc-batterie |
Pour le prototypage ou la production en petites séries, plusieurs opérations peuvent rester manuelles. Les lignes de production de masse automatisent les processus qui affectent le plus la cohérence et le débit, en particulier le tri, l'inspection de polarité, le soudage et les tests.
Étape 1 — Classement de la capacité des cellules
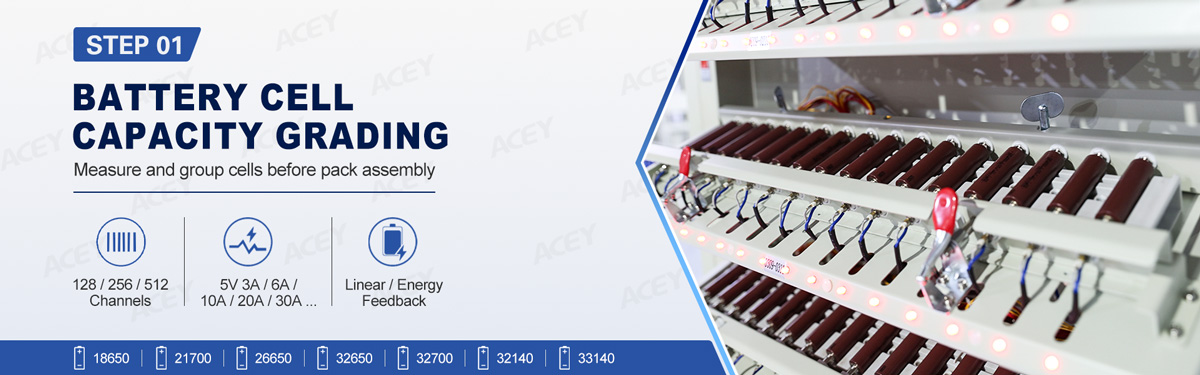
Avant l'assemblage, les cellules sont chargées et déchargées pour mesurer la capacité utilisable et les performances de base.
L'objectif est d'éviter que des cellules ayant des capacités très différentes — résultant d'un épuisement de la charge ou d'une perte lors d'un stockage ou d'un transport prolongé — ne soient regroupées dans le même bloc-batterie. Les cellules plus faibles limitent les performances utilisables de l'ensemble de l'assemblage en série ou en parallèle.
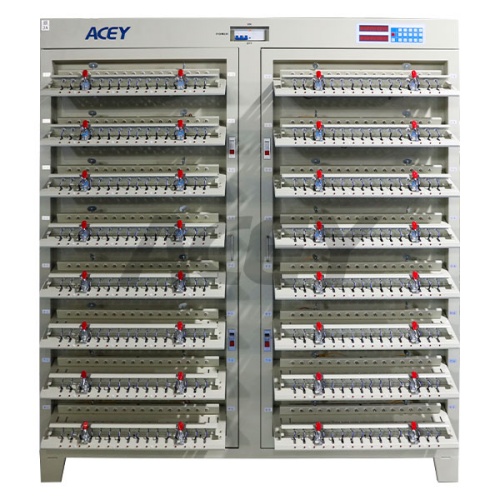
A lithium ion machine de tri de cellules exécute des cycles de charge-décharge programmés sur plusieurs canaux et enregistre les données pour chaque cellule.
Les systèmes de tri ACEY peuvent être configurés pour des formats cylindriques courants tels que :
18650 · 21700 · 26650 · 32650 · 32700 · 32140 · 33140
Les configurations disponibles incluent :
Pour le traitement de cellules à haut volume, le tri multicanal permet de tester des centaines de cellules en même temps avant qu'elles n'entrent dans l'étape d'assemblage du pack.
Équipement recommandé : Machine de tri de cellules de batterie
Étape 2 — Application de papier isolant
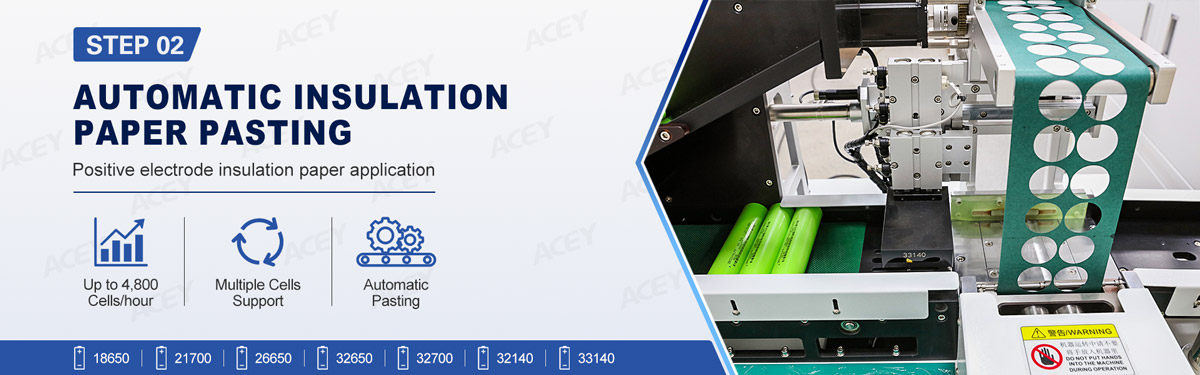
Le papier isolant est appliqué autour de la borne positive après le tri de capacité.
Cette isolation supplémentaire aide à séparer la zone de la borne positive du boîtier métallique de la cellule (anode) pendant l'assemblage.
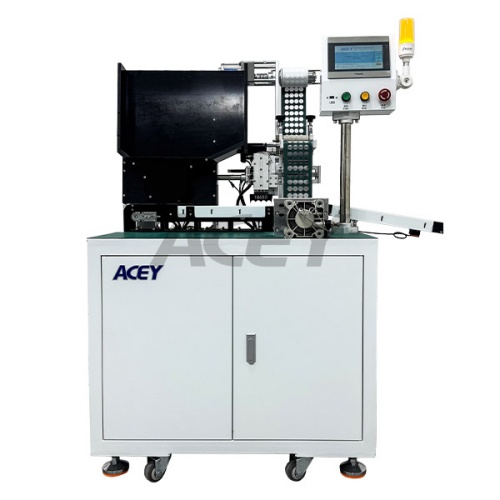
Une machine automatique de collage de papier isolant coupe et applique le papier avec un positionnement cohérent. Les machines ACEY peuvent être équipées d'outillages interchangeables pour différentes cellules cylindriques.
La vitesse de production peut atteindre jusqu'à 4 800 cellules par heure, selon la cellule et la configuration de la machine.
Les formats courants incluent :
18650 · 21700 · 26650 · 32650 · 32700
Les cellules cylindriques plus grandes telles que 32140 et 33140 nécessitent un outillage et une configuration de machine adaptés.
Équipement recommandé : Machine de collage de papier isolant pour batterie
Étape 3 — Tri OCV et résistance interne
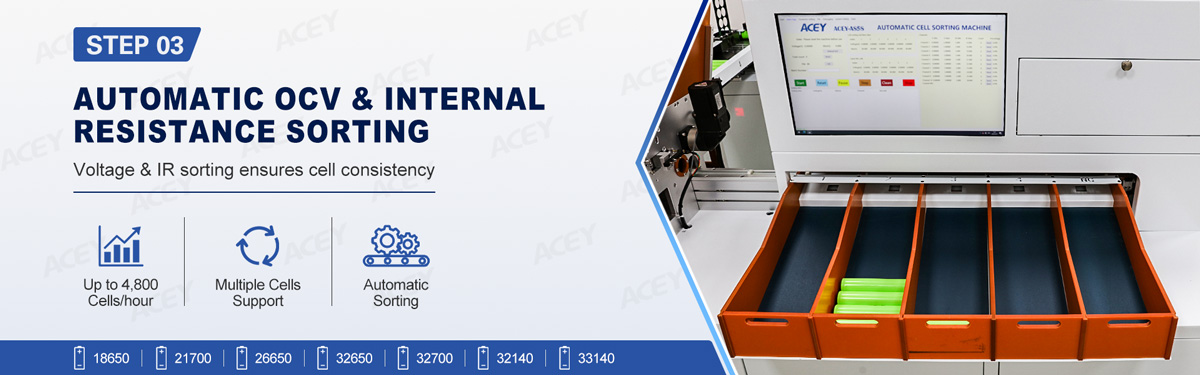
Le tri de capacité seul ne suffit pas pour l'appairage final des cellules.
Avant l'assemblage, il est également nécessaire de mesurer la tension en circuit ouvert et la résistance interne AC des cellules de batterie pour assurer la cohérence du pack batterie.
Les valeurs mesurées sont comparées à des plages prédéfinies, et les cellules sont automatiquement séparées en différents groupes.
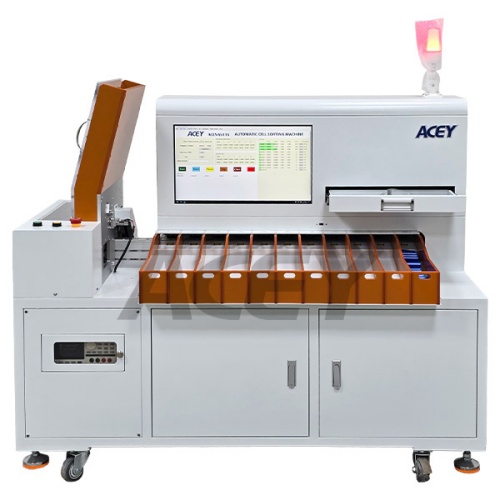
Les machines de tri de batteries cylindriques ACEY sont disponibles avec des configurations standard à 5, 6, 10 ou 11 canaux, avec des options personnalisées également disponibles. Elles peuvent être intégrées avec des testeurs de marque tels que le HIOKI BT3561 ou d'autres instruments compatibles pour mesurer la tension en circuit ouvert (OCV) et la résistance interne AC.
La lecture de codes-barres peut également être ajoutée lorsque le processus de production nécessite une traçabilité au niveau de la cellule.
Les cellules présentant de grandes différences de tension ou de résistance peuvent se comporter différemment lors de la charge et de la décharge. Le tri aide le fabricant à construire des packs à partir de cellules ayant des caractéristiques électriques plus proches.
Pour les lignes de production qui combinent l'application de papier isolant et le tri, ces processus peuvent également être intégrés pour réduire la manipulation répétée des cellules.
Équipement recommandé : Machine de tri de batteries cylindriques
Étape 4 — Dispositions des cellules et inspection de la polarité
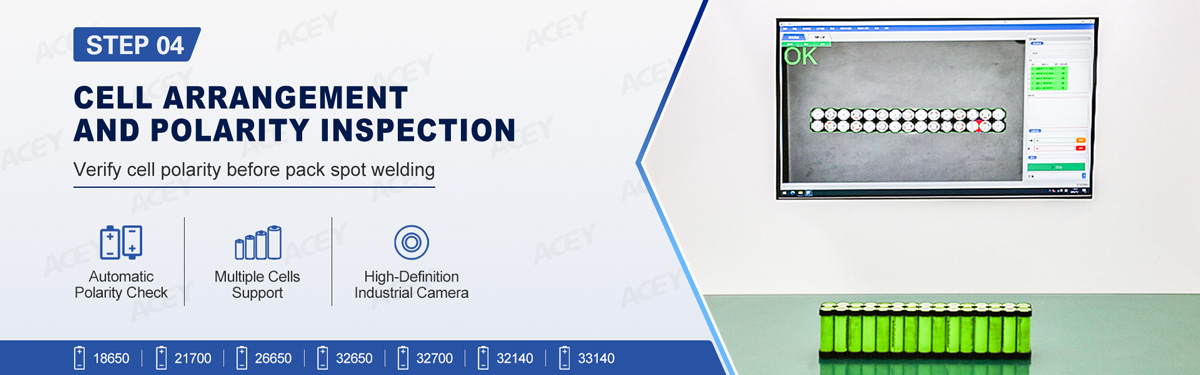
Les cellules triées sont placées dans la disposition série-parallèle requise à l'aide de supports de cellules ou de montages dédiés.
Avant le soudage, l'orientation positive et négative de chaque cellule doit être vérifiée.
Pour les petites séries de production, cela peut être fait manuellement. Sur les lignes semi-automatiques et automatiques, un système d'inspection de polarité CCD est plus fiable car il contrôle l'ensemble du groupe de cellules par rapport au modèle prédéfini.
Les systèmes d'inspection CCD ACEY peuvent être configurés pour des cellules cylindriques, notamment :
18650 · 21700 · 26650 · 32650 · 32700 · 32140 · 33140
Toute cellule inversée ou mal positionnée peut être identifiée avant que le bloc ne pénètre dans le poste de soudage.
Équipement recommandé : Testeur CCD
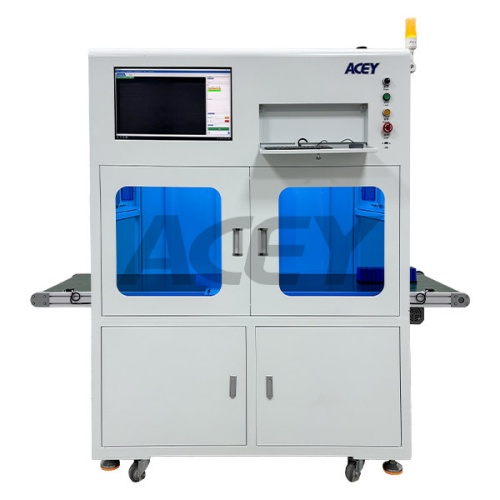
Étape 5 — Soudage par points du bloc-batterie
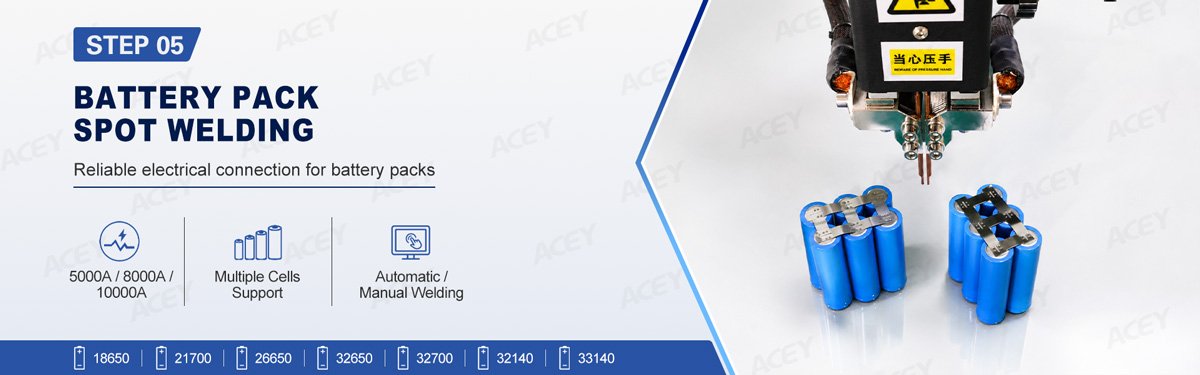
Le soudage par points est l'une des opérations les plus importantes de l'assemblage de blocs-batteries cylindriques.
Les cellules sont connectées en série et en parallèle en soudant des bandes de connexion en nickel ou nickelées aux bornes des cellules.
Le résultat du soudage ne dépend pas uniquement du courant de soudage. Les principales variables du processus comprennent :
ACEY propose des configurations d'alimentation de soudage à onduleur CC ou à transistors de 5000A, 8000A et 10000A pour l'assemblage de blocs-batteries cylindriques.
Les options de machines comprennent :
Les modèles automatiques peuvent mémoriser des programmes de soudage pour différentes conceptions de blocs-batteries et se déplacer entre des positions de soudage prédéfinies.
Pour une utilisation en production, les paramètres de soudage doivent être validés avec la cellule et la bande de connexion réelles. Un paramètre qui fonctionne bien sur un bloc-batterie ne doit pas être automatiquement copié sur une autre conception.
Les critères d'inspection peuvent inclure l'aspect de la soudure, la résistance de la connexion et la résistance électrique conformément à la norme de fabrication propre au fabricant.
Équipement recommandé : Machine de soudage par points pour bloc-batterie
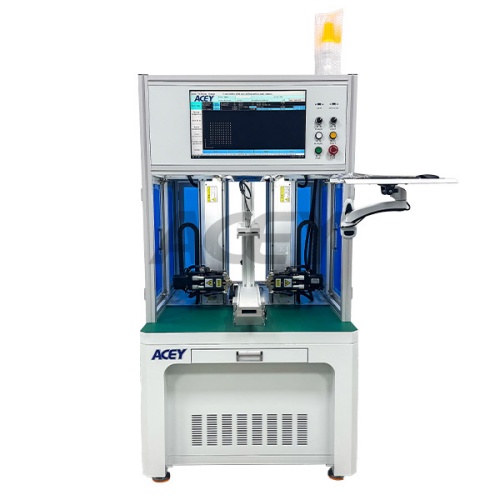
Étape 6 — Test et installation du BMS
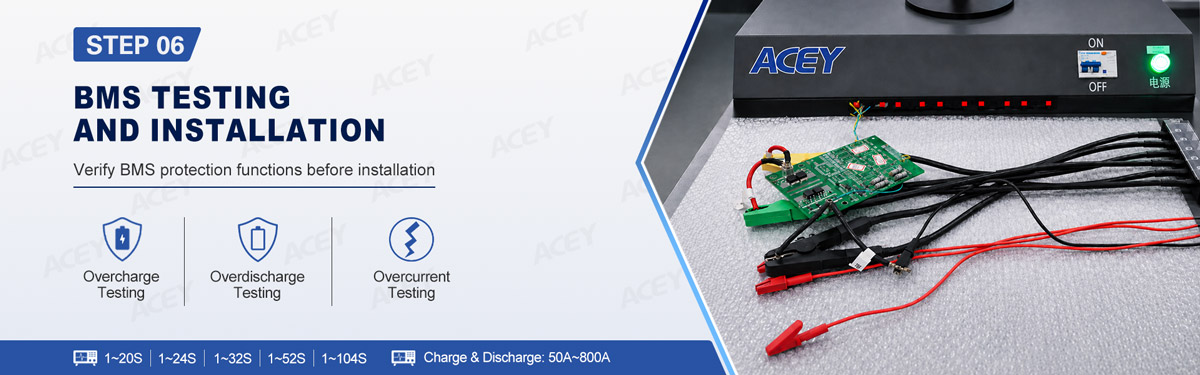
Une fois les groupes de cellules connectés électriquement, le système de gestion de batterie (BMS) est installé conformément à la conception du bloc.
Avant l'installation ou l'intégration finale, le BMS peut être testé pour vérifier ses fonctions de protection.
Un testeur de BMS contrôle principalement des fonctions telles que :
La plage de test requise est déterminée par le nombre de séries, la tension et l'intensité nominale du BMS.
Après la vérification du BMS, les travaux d'assemblage comprennent :
Cette partie du processus varie considérablement d'un bloc-batterie à l'autre. Les spécifications du BMS et les schémas électriques sont donc importants lors de la configuration du poste de travail d'assemblage ou de la ligne de production.
Équipement recommandé : Testeur de BMS
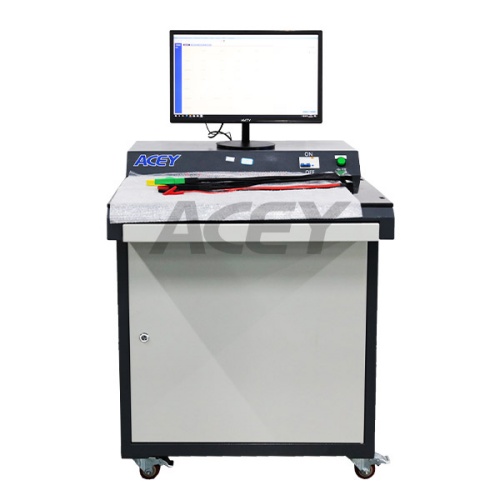
Étape 7 — Test du bloc-batterie fini
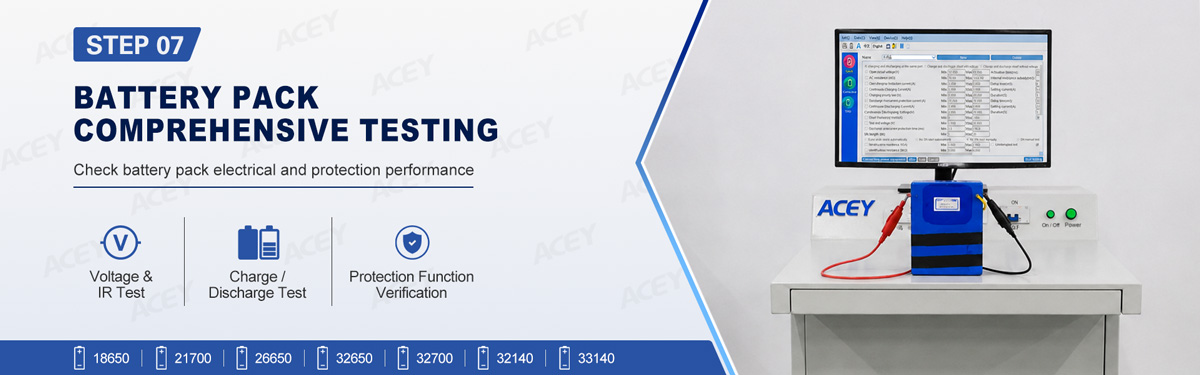
Une fois le BMS, le câblage et les connexions électriques terminés, le bloc-batterie est testé en tant qu'assemblage fini.
Cette étape vérifie les composants et les connexions introduits lors de l'assemblage du bloc-batterie plutôt que les performances d'une cellule individuelle.
Un testeur complet de batterie peut être configuré pour tester :
Les limites supérieures et inférieures sont définies dans le programme de test, permettant à l'équipement d'identifier les blocs qualifiés et non qualifiés.
Le test du bloc fini est particulièrement utile pour détecter les problèmes liés à :
ACEY fournit différentes configurations de tension et de courant pour les petits et grands blocs-batteries.
Équipement recommandé : Testeur complet de batterie
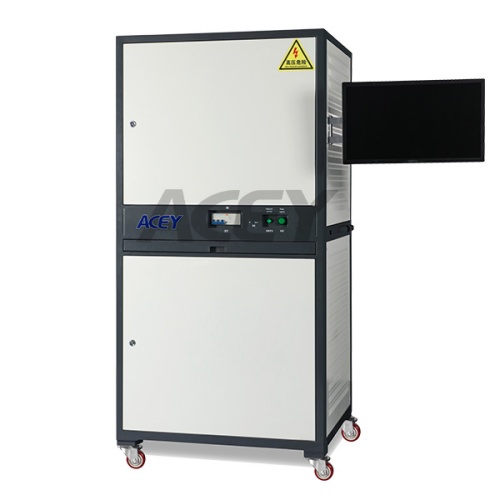
Étape 8 — Emballage du bloc-batterie
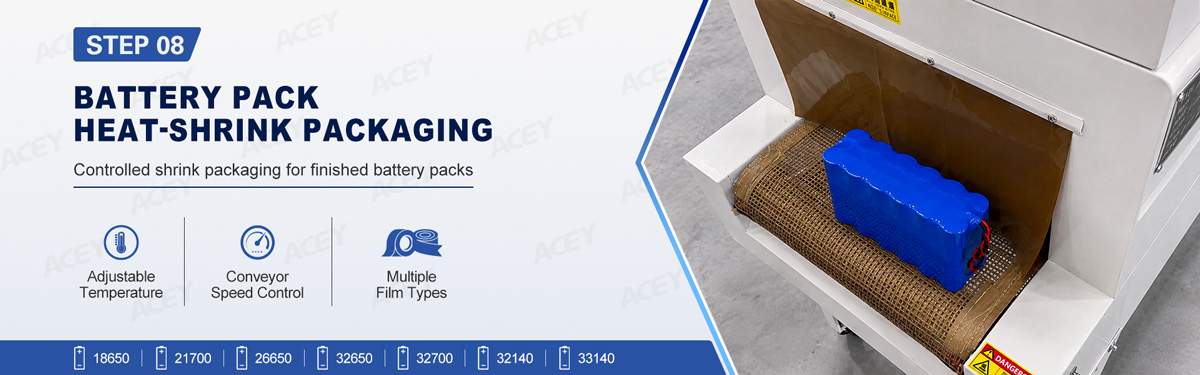
Après les tests électriques, le bloc est préparé pour l'emballage final.
La méthode d'emballage peut inclure :
Pour l'emballage thermorétractable, le paquet passe dans un tunnel de rétraction à température contrôlée.
Les machines thermorétractables ACEY sont disponibles avec une vitesse de convoyeur et des réglages de température ajustables pour différentes tailles de paquets et différents matériaux de film.
Équipement recommandé : Machine d'emballage thermorétractable automatique
Étape 9 — Codage et traçabilité
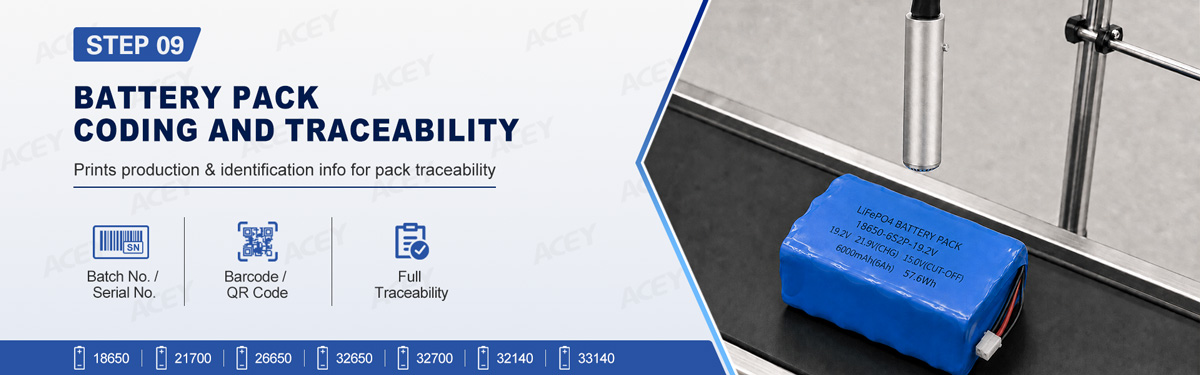
L'identification du paquet est ajoutée avant l'expédition ou le vieillissement.
Les informations imprimées incluent :
Une imprimante portable peut suffire pour une production en petits lots, tandis que les imprimantes à jet d'encre sur convoyeur ou en continu sont plus adaptées aux lignes de production.
Si la traçabilité est requise, le code imprimé peut être lié aux enregistrements de test précédents des cellules ou des packs.
Équipement recommandé : Machine de codage de batterie
Étape 10 — Vieillissement par charge/décharge
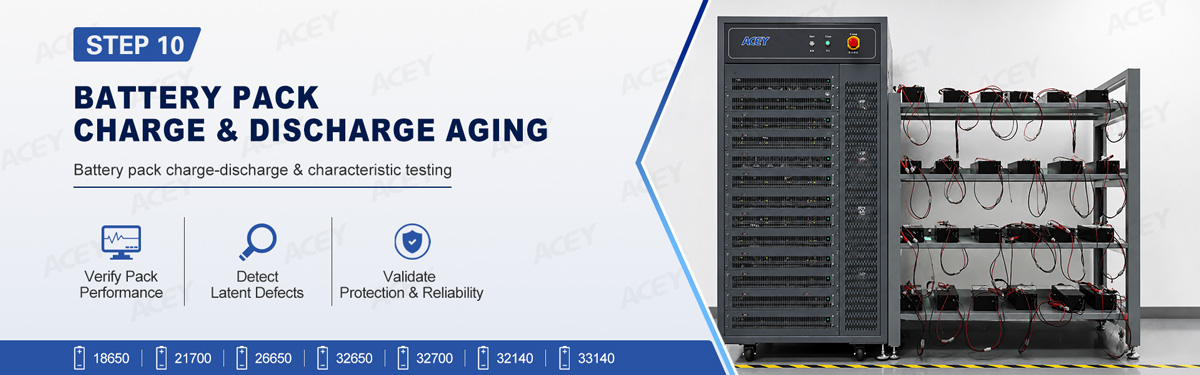
Le vieillissement est l'une des étapes finales de vérification électrique.
Le pack batterie est chargé et déchargé selon une séquence de test programmée. Le système peut enregistrer :
Les systèmes de charge-décharge et de vieillissement de packs batteries ACEY couvrent une large gamme d'applications de packs batteries.
Les configurations disponibles incluent :
Le testeur sélectionné doit couvrir la tension maximale du pack ainsi que le courant de charge/décharge requis. Le nombre de canaux est généralement choisi en fonction du volume de production prévu et du temps de vieillissement.
Pour les applications à plus forte puissance, les systèmes de récupération d'énergie peuvent renvoyer une partie de l'énergie de décharge vers le réseau électrique au lieu de la dissiper uniquement sous forme de chaleur.
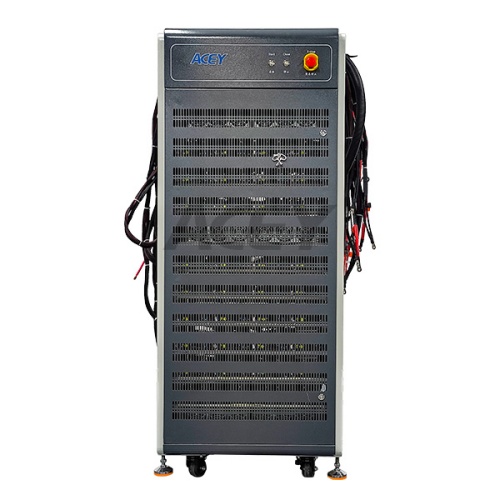
Équipement recommandé : Machine de vieillissement de packs de batteries
Semi-automatique ou entièrement automatique ?
L'option la plus automatisée n'est pas toujours le meilleur choix.
Une configuration de production semi-automatique est plus flexible lorsque le fabricant produit plusieurs modèles de packs de batteries ou change fréquemment de montages.
| Facteur | Ligne semi-automatique | Ligne entièrement automatique |
| Volume de production | Faible à moyen | Moyen à élevé |
| Investissement | Plus faible | Plus élevé |
| Changement de série | Plus flexible | Plus dépendant de l'outillage et de la conception de la ligne |
| Main-d'œuvre | Plus d'opérations manuelles | Besoin en main-d'œuvre plus faible |
| Intégration | Équipement autonome ou partiellement connecté | Flux de matériaux intégré |
| Traçabilité | Ajoutée si nécessaire | Plus facile à intégrer à travers plusieurs processus |
De nombreuses lignes de packs de batteries cylindriques utilisent une combinaison des deux.
Par exemple, le tri des cellules, l'inspection de polarité par CCD et le soudage par points automatique peuvent être automatisés, tandis que l'installation du BMS, le câblage ou l'assemblage du boîtier restent manuels.
Cette approche offre souvent une meilleure flexibilité que d'essayer d'automatiser chaque processus dès le début.
Comment configurer l'équipement d'assemblage de packs de batteries cylindriques
L'équipement doit être sélectionné en fonction de la conception réelle du pack de batteries plutôt que du seul modèle de cellule.
Deux packs de batteries 21700 peuvent nécessiter des montages, des machines de soudage et des systèmes de test complètement différents si leur configuration série-parallèle, leurs besoins en courant et leur structure mécanique diffèrent.
Avant de sélectionner l'équipement, il est utile de confirmer les informations suivantes.
Informations sur la cellule
Conception du pack batterie
Informations de soudage
Informations sur le BMS
Exigence de production
Exigence de test
Ces détails permettent d'adapter beaucoup plus facilement chaque machine au processus réel et d'éviter d'acheter des équipements ayant une capacité insuffisante ou des spécifications inutiles.
Solutions d'assemblage de packs batteries cylindriques ACEY
ACEY fournit des machines individuelles, des équipements de production semi-automatiques et des solutions d'assemblage entièrement automatiques pour packs batteries au lithium cylindriques.
Les équipements peuvent être configurés pour des cellules incluant :
18650 · 21700 · 26650 · 32650 · 32700 · 32140 · 33140
Les processus disponibles couvrent :
Pour les projets de ligne de production, la configuration est développée autour du pack batterie du client, du rendement requis et du processus de test plutôt qu'à partir d'une liste de machines fixe.
Vous planifiez un projet de pack batterie cylindrique ?
Veuillez fournir :
Ces informations nous permettent de recommander les machines, l'outillage, la configuration de soudage et le système de test requis pour le pack réel.
Discutez de votre projet d'assemblage de pack batterie →
Questions fréquemment posées
*Quelles machines sont nécessaires pour fabriquer un pack batterie cylindrique ?
Une installation de production typique peut inclure une machine de tri de cellules, une machine de collage de papier isolant, un trieur OCV/IR, un testeur de polarité CCD, une soudeuse par points, un testeur de BMS, un testeur complet de batterie, une machine d'emballage, une machine de codage et un testeur de vieillissement de pack batterie.
La production en petits lots ne nécessite pas nécessairement que tous les processus soient automatisés.
*Quelles cellules cylindriques peuvent être utilisées ?
Les formats courants incluent 18650, 21700, 26650, 32650, 32700, 32140 et 33140.
La capacité d'une machine à gérer plusieurs tailles de cellules dépend de sa plage mécanique et de son outillage. Les fixations, les alimentateurs et les supports peuvent devoir être changés lors du changement de format de cellule.
Quelle est la différence entre le tri par capacité et le tri OCV/IR ?
Le tri par capacité mesure la capacité de la cellule via un test de charge-décharge.
Le tri OCV/IR mesure la tension en circuit ouvert et la résistance interne et groupe les cellules selon des plages prédéfinies.
Ce sont des étapes différentes qui sont souvent utilisées ensemble avant l'assemblage du pack batterie.
Pourquoi vérifier la polarité des cellules avant le soudage ?
Une cellule inversée peut créer une mauvaise connexion série-parallèle une fois la bande de nickel soudée.
L'inspection CCD vérifie l'agencement complet des cellules avant le soudage et identifie les cellules placées dans le mauvais sens.
Quel type de soudeuse par points est utilisé pour les packs batteries cylindriques ?
Le soudage par points par résistance est couramment utilisé pour les bandes de connexion en nickel et nickelées.
ACEY fournit des alimentations de soudage de 5000A, 8000A et 10000A, incluant des configurations à portique, automatique simple face et automatique double face.
La machine et les paramètres de soudage doivent être sélectionnés en fonction de la borne de la cellule, du matériau de la bande, de l'épaisseur de la bande et du motif de soudage.
Quelle est la différence entreles tests complets de batterie et les tests de vieillissement ?
Une ligne de production peut-elle fabriquer différents packs de batteries ?
Oui, mais pas sans changement de configuration.
Si le diamètre de la cellule, les dimensions du pack ou le motif de soudage changent, le support, le montage, le chargeur ou le programme de soudage doivent également être modifiés.
Les lignes semi-automatiques offrent plus de flexibilité aux clients produisant plusieurs modèles de packs de batteries.
Quelles informations ACEY doit-il obtenir avant de recommander une ligne de production ?
Les informations les plus utiles sont :
Avec ces détails, l'équipement et l'outillage peuvent être sélectionnés en fonction du pack de batteries réel au lieu d'utiliser une configuration de ligne générique.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Email : allen@xmacey.com
Tél : +8618950009155
Whatsapp : +8618950009155